


크라우 닝 테이블은 프레스 브레이크에서 높은 굽힘 정확도 보장
정확하고 반복 가능한 성형 결과를 보장하려면 하중이 가해질 때 프레스 브레이크의 빔 (램)과 테이블에서 본질적으로 발생하는 처짐을 보상하는 것이 필수적입니다. 편향 보정이 없으면 프레스 브레이크의 전체 길이를 따라 구부러 질 때 워크 피스의 중심에 변형이 생길 수 있습니다. 특히 길이가 8 피트 이상 길고 80 톤 이상인 프레스 브레이크의 경우 길거나 큰 부품을 구부릴 때 특히 그렇습니다. 그러나 짧은 공작물을 만들 때도 그렇습니다. 부품의 전체 길이에 걸쳐 굽힘 각도를 일정하게 유지하려면 프레스 브레이크가 빔, 테이블 또는 둘 다에서 크라우닝 시스템이 필요합니다.
짧은 배치, 복잡한 부품 및 신속한 턴어라운드 시대에 크라우 닝은 효율성, 부품 정확성 및 반복성을 보장합니다. 높은 톤수 적용에서 크라우 닝은 도전적이고 높은 인장 강도의 소재로 곧게 굽습니다.
크라잉 기초
가장 현대적인 프레스 브레이크는 폐 루프 시스템이 램의 위치를 제어하는 서보 - 유압 시스템을 사용합니다. 보의 양쪽 끝에서 좌우 피스톤 아래의 위치 측정 시스템이 보의 이동 및 위치 정확도를 모니터링합니다. 머신 컨트롤은이 정보를 처리하여 0.01mm의 정확도로 빔을 위치시킵니다. 이는 각 유압 피스톤의 상단에서 왼쪽 및 오른쪽 서보 밸브를 활성화하여 수행합니다.
벤딩 사이클 동안 서보 - 유압 시스템은 빔의 각 끝단에있는 피스톤이 기계 제어 장치에 설정된 프로그래밍 된 위치에 도달하여 정확한 굽힘 각도를 유지하도록합니다. 프레스 브레이크는 특히 피스톤 사이의 기계 중심에서 하중에 따라 휘는 경향이 있기 때문에 프레스 브레이크 중심의 각도가 램 아래 각도보다 둔하게됩니다. 개입하지 않으면이 휨으로 인해 굽힘 각도가 프레스 브레이크의 길이에 따라 달라집니다.
보상하기 위해, 프레스 브레이크에는 반대쪽 힘 또는 "곡선"을 생성하는 크라우 닝 시스템이 장착되어 빔과 테이블의 처짐을 상쇄 할 수 있습니다. 크라우 닝 시스템은 굽힘 중 램과 테이블이 평행하도록 보장합니다 ( 그림 1 참조).
Crowning은 1970 년대 후반부터 1980 년대 초반까지 사용되었습니다. 더 많은 톤의 프레스 브레이크, 높은 인장 강도의 강철 및 더 긴 길이를 구부릴 필요성은 이러한 용도에서 기계 프레임 처짐이 커지기 때문에 크라우 닝 (crowning)의 필요성을 부추겼습니다.
크라우 닝이 이루어지기 전에 프레스 브레이크 제조업체는 프레스 브레이크의 테이블에 커브를 미리 세워 기계 편향의 약 75 %를 상쇄해야했습니다. 오늘날 시스템은 더욱 발전되었습니다. 프로그래머블 크라우 닝 시스템을 사용하여 작업자는 시트 두께, 길이, 다이 열림 및 재료 인장 강도 데이터를 컨트롤에 입력합니다.이 데이터는 테이블과 램의 실제 처짐을 자동으로 결정하며 각 굽힘에 대해 사전로드가 수행됩니다. 프레스 브레이크의 유압 시스템과 크라우 닝은 최소한의 작업자 개입으로 정확한 굽힘 각도를 달성합니다.
Pressbrake 굽힘 크라우 닝 테이블의 선택
크라잉은 일반적으로 80 톤, 8 피트 또는 그보다 큰 프레스 브레이크에 사용됩니다. 크라우 닝은 낮은 톤 누름 브레이크에 적용 할 수 있지만 프레스 브레이크 테이블과 적용 길이에 따라 다릅니다. 직립 사이의 거리가 길수록 기계의 처짐이 커집니다. 또한 기계 톤수가 높을수록 편향 보정이 더 필요합니다. 두꺼운 재료와 얇은 재료를 모두 구부리기 위해서는 크라우 닝 시스템을 사용하는 것이 좋습니다.
유압 크라우 닝과 CNC 기계식 쐐기 형 크라우 닝은 두 가지 가장 일반적인 크라우 닝 시스템 유형입니다. 쐐기 형 크라우 닝 시스템은 프레스 브레이크 제조업체 또는 공구 공급 업체를 통해 프레스 브레이크의 애드온으로 구입할 수 있습니다. 유압 크라우 닝은 기계에 내장되어 있습니다. 이러한 시스템의 비용은 비슷하므로 선택은 정확성, 효율성 및 적용에 대한 질문입니다.
유압 크라우 닝은 굽힘 행정 중에 실린더에 압력을 가해 기계 편향을 보상합니다. 이 시스템의 대부분은 기계의 전체 침대에 걸쳐 크라우 닝을 적용 할 수 없습니다. 대신 크라우 닝 시스템이 조정하는 처짐량은 실린더 위치에 따라 다릅니다. 일부 유압식 크라우 닝 시스템은 중심 실린더 또는 3 기통 시스템 만 사용하고 일부 시스템은 침대의 60 % 이상에서 크라운을 제공하지만 전체 침대 길이는 제공하지 않습니다.
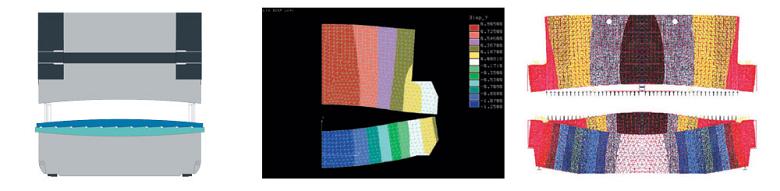
그림 1
굽힘 중에 상부 및 하부 보가 평행하지 않으면 굽힘 각도가 공작물의 길이를 따라 다를 수 있습니다.
유압 실린더는 모두 동일한 유압 라인을 사용합니다. 결과적으로 단일 실린더가 완전한 크라우 닝 힘을 적용 할 수 없습니다. 이 힘은 두 개, 세 개 또는 10 개이든간에 모든 유압 실린더에 가해집니다.
웨지 스타일 크라우 닝 시스템은 침대 길이에 걸쳐 두 줄의 웨지로 구성됩니다. 한 행은 고정되어 있고 다른 행은 이동 가능합니다 ( 그림 2 와 3 참조). 침대 중간의 쐐기는 피스톤 아래의 쐐기보다 높은 경사를 가지고 있으며 경사의 각도는 침대 중간에서 숫양쪽으로 감소합니다.
활성화 될 때, 움직일 수있는 쐐기는 침대 중앙에 높은 지점과 피스톤 아래에있는 침대 끝의 낮은 지점으로 곡선을 만들어 테이블에 스플라인 곡선을 만듭니다. 자동으로 제어되는 크라우 닝 시스템은 서로 다른 굴곡 력 하에서 베드 편향과 보를 보상합니다. 웨지 스타일 시스템에서 테이블은 필요한 톤수에 따라 일정한 하중을 견딜 수 있도록 설계되었습니다. 특정 크라우 닝 시스템은 ± 0.01 mm의 프로그래밍 정확도와 ± 0.005 mm의 위치 반복 정밀도를 제공합니다.
쐐기 시스템은 침대에 맞게 가공되어 있기 때문에 침대 전체 길이에 대해 크라우 닝을합니다. 또한 더 높은 톤수 및 더 짧은 침대 길이의 처짐 보상을 처리 할 수 있습니다. 크라우 닝은 침대의 어느 위치에서나 구부리도록 조절할 수 있습니다. 이 조정은 컨트롤을 통해 실시간으로 이루어 지므로 프로세스에서 생산 시간이 손실되지 않습니다.
반대로 범용 웨지 시스템은 프레스 브레이크에만 국한되지 않으며 표준 웨지 디자인으로 제작되었습니다. CNC에 의해 제어 될 수 있으며 처짐을 설명 할 것이지만, 응용 또는 그 재료에만 국한된 것은 아닙니다. 또한 중앙 데이터베이스를 사용하여 필요한 처짐 보정량을 계산하지 않기 때문에 관입 능력이 제한적이고 더 복잡합니다.
범용 크라 닝 시스템은 기존의 프레스 브레이크에 장착하여 성능을 향상시킬 수 있습니다. 또한 크라우 닝과 함께 제공되지 않는 소형 톤급 엔트리 레벨 프레스 브레이크에 장착하여 작업자가 굽힘 공정을보다 잘 제어 할 수 있도록합니다.
크라우 닝 시스템을 개장하면 유익 할 수 있으며 때로는 응용 프로그램이 변경되거나 발전 할 때 필요합니다. 예를 들어 HVAC 제조업체가 크라우 밍을하지 않고 효율적으로 구성 할 수있는 주거용 부품 생산에서부터 산업 부문에 대해 훨씬 크고 무거운 부품을 제작하는 경우, 새로운 부품 프로파일로 인해 크라우 닝이 필요합니다. 크라우 닝 시스템은 더 긴 굴곡 길이를 생성하기 위해 조정 및 설정 횟수를 제거하여 효율성을 높입니다.
프레스 브레 크 크라우 닝 테이블의 성형상의 문제점
굴곡 길이에 걸쳐 일정한 각도를 확보함으로써 크라우 닝은 셋업 작업을 줄이고 스크랩을 최소화하며 작업자 개입이나 고도로 숙련 된 프레스 브레이크 작동 자의 필요성을 제거합니다.
크라우 닝 시스템이 없으면 기계 편향을 극복하는 것이 쉬우를 사용하거나 다이를 조정하는 수동 작업입니다. 필요한 시밍 양을 계산하는 데 시간이 오래 걸릴 수 있으며 종종 시행 착오를 초래하여 값 비싼 스크랩을 생성합니다. 숙련 된 셋업 운영자조차도 수동으로 조정 된 크라운 침대가있는 기계에 부품을 만들 때 일정량의 스크랩을 생성합니다.
CNC 크라우 닝 시스템은 이러한 계산을 자동으로 생성합니다. 또한 기계 작동에 필요한 기술 수준을 줄여 효율성과 생산성을 향상시킵니다.
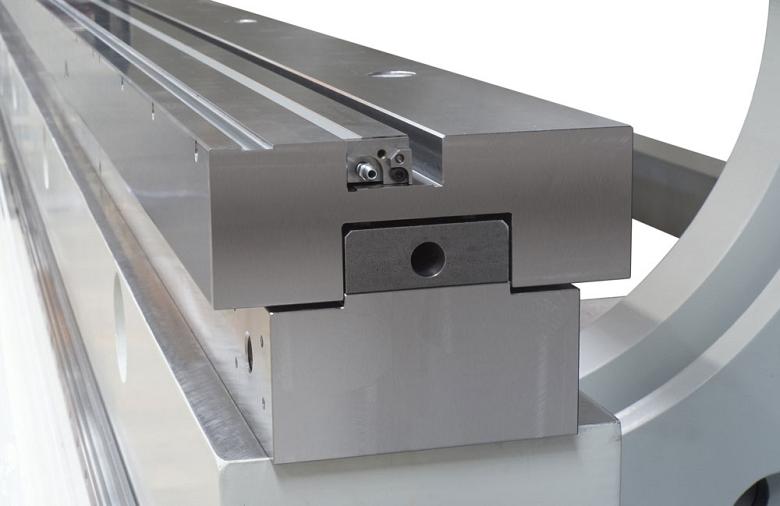
그림 2
이 웨지 스타일 크라우 닝 시스템은 각 프레스 브레이크에 맞춤 제작되었습니다. 관련 구성 요소는 ma
그러나 크라우 닝 시스템은 펀치와 다이 정렬 불량, 공작물의 비대칭 슬라이딩과 같은 툴링 문제를 보완 할 수 없습니다. 비 정밀 또는 불규칙하게 마모 된 공구는 각도가 일치하지 않는 부품을 형성합니다. 공구 가공 문제는 부분적으로 굽힘 선을 따라 비 균일 한 각도와 관련된 문제를 초래합니다.
정밀 그라운드 툴링은 전체 굽힘 길이에 따라 정확한 굽힘 각도를 보장합니다. 다이는 V 개구의 양 측면에 점진적 반경을 가지므로 재료가 다이에보다 균일하게 그리고 덜 마모되도록 흐르게합니다 ( 그림 4 참조).
큰 Pressbrake 굽힘을위한 높은 톤수 적용
CNC 크라우 닝 시스템은 프레스 브레이크의 대칭 변형을 보상합니다. 부품의 길이에 걸쳐 재질 특성이 동일 할 때 표준 크라잉으로 충분합니다. 그러나 소재 특성이 다양하고 특히 더 무겁거나 더 긴 공작물과 S1100, S1300, Hardox® 및 Armox®와 같은 고강도 소재의 경우 CNC에 의해 제어되는보다 고급 프로그래밍 가능한 크라우 닝 시스템이 제공됩니다. 기계 처짐에 대한 보상이 증가하고 궁극적으로 유연성이 향상됩니다.
인장 강도가 높은 재료는 구부러지기 위해 더 많은 힘이 필요하고 더 많은 스프링 백이 필요하므로 더 많은 크라우 닝이 필요합니다 ( 그림 5 참조). 제조 업체가 구조적 무결성을 위태롭게하지 않고 최종 제품의 무게를 줄이기 위해 노력할 때, 특히 높은 굽힘 적용 (12 피트 이상)에서 높은 인장 재료의 사용이 증가하고 있습니다.
크라우 닝은 2 개, 3 개 또는 4 개의 누름 브레이크를 동기화 된 구성에서 유사하거나 다른 종류의 톤수를 각각 결합하는 직렬, 삼차원 또는 쿼드 식 프레스 브레이크에 더욱 중요합니다. 이 시스템은 5 밀리 초마다 기계 실린더를 동기화하고 기계에 일정한 직선 운동이 있는지 지속적으로 확인합니다. 이 기계들 중 일부는 이중 크라우 닝 테이블을 통합 한 또 다른 유형의 크라우 닝 시스템을 사용합니다. 본질적으로 비대칭이지만 보완적인 크라잉 프로파일을 가진 두 개의 CNC 크라우 닝 시스템입니다.


