


판금 벤딩 기술
판금 굽힘
이는 판금 또는 판금의 각도를 변경하는 과정을 나타냅니다. 평판을 V 자형, U 자형 등으로 구부리는 것. 일반적으로 판금 굴곡에는 두 가지 방법이있다. 하나는 복잡한 구조의 판금 구조에 사용되는 다이 벤딩 (die bending)이고, 작은 부피와 대량 가공이다. 다른 하나는 더 큰 크기 또는 더 적은 산출을 가진 판금 구조를 가공하기를 위해 사용되는 굽힘 기계이다. 이 두 가지 굽힘 방법은 고유 한 원리, 특성 및 적용 가능성을 가지고 있습니다.
1, 일반 판금 벤딩 도구
일반적으로 사용되는 벤딩 다이. 다이의 수명을 연장하기 위해 필렛은 가능한 한 부품 설계에 사용되어야합니다. 일반적으로 V 프로파일 벤딩, U 프로파일 벤딩 및 Z 프로파일 벤딩이 포함됩니다.
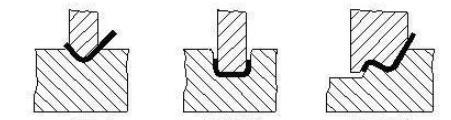
굽힘 높이가 너무 작 으면 구부러진 다이스를 사용해도 성형에 도움이되지 않습니다. 일반적으로, 굽힘 높이 L은 3T (벽 두께 포함) 이상이다.
단계의 처리 방법
일부 낮은 높이의 시트 금속 Z- 스텝 벤딩, 가공 제조업체는 펀치 또는 유압 프레스 가공에서 간단한 다이를 사용하며, 작은 배치는 다음 그림과 같이 벤딩 머신 세그먼트 차동 다이 처리에도 사용할 수 있습니다. 그러나 높이가 H가 너무 높을 수는 없으며 높이가 (1.0-4.0) t 인 경우 일반적으로 (0-1.0) t에 있어야하며 실제 상황에 따라 다이의 적재 및 하역 구조를 고려해야합니다 형태.
단차의 높이는 개스킷을 추가하여 조정할 수 있으므로 높이 H는 임의로 조정할 수 있습니다. 그러나, 길이 L 치수가 보장하기 쉽지 않으며, 수직 에지의 수직 성을 보장하기가 쉽지 않다는 단점도있다. 높이 H가 크면 굽힘 기계에서의 굽힘을 고려해야합니다.
벤딩 머신은 비틀림 바 NC 금속 벤딩 머신과 CNC 싱크로 밴딩 머신을 포함합니다. 고정밀도 및 불규칙한 굴곡 형태로 인해 통신 장비의 판금 굴곡은 일반적으로 수치 제어 굴곡 기계로 수행됩니다. 기본 원리는 벤딩 머신의 벤딩 공구 (상부 다이)와 V 홈 (하부 다이)을 사용하여 판금 부품을 구부리거나 성형하는 것입니다.
장점 : 편리한 클램핑, 정확한 위치, 빠른 처리 속도;
단점 : 낮은 압력, 간단한 성형, 낮은 효율성을 처리 할 수 있습니다.
성형의 기본 원리
성형의 기본 원리는 아래 그림과 같습니다.

굽힘 공구 (상단 펀치)
굽힘 펀치의 형태는 다음 그림과 같습니다. 주로 공작물의 형상에 따라 선택됩니다. 일반적으로 가공 공장의 굽힘 나이프의 형상은 특히 전문성이 높은 가공 칼날의 형상입니다. 다양한 복잡한 굽힘 나이프를 가공하기 위해 많은 모양과 사양의 굽힘 나이프를 사용자 정의합니다.
하부 다이는 대개 V = 6-10t (t는 재료 두께) 다이입니다.
상부 다이의 아크 반경, 재료, 재료 두께, 하부 다이의 강도, 하부 다이의 크기 등과 같은 벤딩 공정에 영향을 미치는 많은 요인이있다. 위해서는 제품의 요구를 충족시키기 위해서는 벤딩 머신의 사용의 안전을 보장하기 위해, 제조 업체는 벤딩 다이를 연재했다, 우리는 구조 설계의 과정에서 기존의 벤딩 다이의 일반적인 이해가 필요합니다. 아래 그림은 왼쪽의 위쪽 다이와 오른쪽의 아래쪽 다이를 보여줍니다.

절곡 가공의 기본 원리 :
(1) 안쪽에서 바깥쪽으로 굽힘;
(2) 작은 것부터 큰 것까지 굴곡;
(3) 먼저 특수한 모양을 구부린 후 일반적인 모양을 구부리십시오.
(4) 전자의 공정을 형성 한 후에는 후속 공정에 영향을 미치지 않는다.
굴곡 반경
판금이 구부러지면 굽힘 반경은 굽힘 점에 있어야합니다. 굽힘 반경은 너무 크거나 작아서는 안되며 적절하게 선택해야합니다. 굽힘 반경이 너무 작 으면 굽힘 점에서 균열이 발생하기 쉽고 굽힘 반경이 너무 크면 굽힘이 쉽게 되돌려집니다.
일반 저탄소 강판, 방청 알루미늄 판, 황동판, 동판 등의 경우, 안쪽 코너 0.2는 문제가되지 않지만, 일부 고 탄소강, 단단한 알루미늄, 초경 알루미늄의 경우, 벤딩 골절, 또는 외부 모서리의 균열로 이어집니다.
소재 굽힘 스프링 백
스프링 백에 영향을 미치는 요소들과 스프링 백을 감소시키는 방법
(1) 재료의 탄성 각도는 재료의 항복점에 비례하며 탄성 계수 E에 반비례합니다. 고정밀 소재의 판금 부품의 경우 스프링 백을 줄이기 위해 재료는 저탄소 강을 선택해야합니다 가능한 높은 탄소강 및 스테인리스 강이 아닙니다.
(2) 상대 굽힘 반경 r / t가 클수록 변형 정도가 작고 스프링 백 각도 α가 커진다. 이것은 상대적으로 중요한 개념입니다. 판금 벤딩의 둥근 모서리는 재료 특성이 허용하는 경우 정확도를 높이기 위해 가능한 한 작게 선택해야합니다. 특히, 큰 호의 설계는 가능한 한 피해야한다. 아래 그림에서 볼 수 있듯이 이러한 큰 호는 생산 및 품질 관리가 더 어렵습니다.


